Potokum. Больше заказов на тех же мощностях. Сроки, которые сбываются.
Потокум показывает, где каждый заказ, что запускать сегодня и какой срок можно обещать клиенту. Деньги перестают зависать в цехе и на складе, а вам больше не нужно лично разруливать каждый заказ.
Представьте…
Производство вроде бы могло взять ещё заказы, но как только вы загружаете его сильнее, всё превращается в хаос. Сроки срываются, недовольные клиенты звонят, и вам лично приходится всё разруливать: тушить пожары, проталкивать отстающие заказы. А денег на счёте хватает только на закупку сырья.
Вам не нужно это представлять? Вы узнаёте эту картину?
Клиент звонит третий раз: «Где мой заказ?» Вы идёте в цех, мастер разводит руками, а вы снова обещаете «на следующей неделе» — и сами не знаете, сдержите ли слово.
- СрокиЗаказы срываются, а узнаёте вы об этом, когда звонит клиент.
- ПрозрачностьГде заказ и почему стоит, выясняется обходом цеха, чатами и таблицами.
- ЗагрузкаЦех забит, люди заняты, а готовой продукции к концу месяца не прибавилось: всё начато, ничего не готово.
- ДеньгиЗаморожены в сырье, полуфабрикатах и складе готовой продукции «на всякий случай».
- УправлениеБез собственника производство встаёт: только он знает, что запускать и что ответить клиенту.
Прибыль растёт не от того, что все работают больше
В любом цехе есть один участок, который пропускает меньше остальных, — узкое место. Сколько пропустит он, столько и заработает всё производство. Потокум находит этот участок и строит работу вокруг него. Отсюда и деньги.
Больше выручки на тех же людях и станках
Как это получается. Узкое место перестаёт простаивать и делать то, что может подождать. Каждый его час уходит на заказ, который нужен клиенту сейчас. А продажи видят, сколько ещё заказов цех возьмёт без срыва остальных, и не отказывают клиентам «на всякий случай».
Меньше издержек на авралы
Как это получается. Сверхурочные и выходные — только на узком месте и только тогда, когда они правда сдвигают отгрузку. Не нужно оставлять весь цех до ночи. Меньше беготни: детали не ищут, заказы не перекладывают, срочное не пробивают в обход очереди.
Деньги не зависают в цехе и на складе
Как это получается. Материалы закупаются, а заказы запускаются тогда, когда до них дойдёт очередь, а не «чтобы были». Меньше незавершёнки, сырья и готовой продукции на складе, меньше площадей. Путь от оплаты материалов до оплаты клиента короче — оборотных денег нужно меньше.
Клиенты получают то, что им обещали
Как это получается. Срок называет не менеджер «на глазок», а система — по реальной очереди в цехе. Обещанное сбывается, клиенты возвращаются, срочность можно продавать дороже: видно, кого она подвинет.
Ваше время возвращается вам
Как это получается. Каждое утро система сама говорит, что запускать, какие заказы под угрозой и что с ними делать. Мастера видят свою очередь, менеджеры — сроки. Производство не встаёт, когда вас нет, а вы занимаетесь развитием, а не пожарами.
Сколько стоит час простоя узкого места
Допустим, узкое место — участок «Обработка», и через него проходит заказов на 4 млн ₽ выручки в месяц. Это 160 рабочих часов, около 25 000 ₽ выручки в час.
Если узкое место час стоит без работы или делает то, что понадобится только через неделю, — производство потеряло эти 25 000 ₽ навсегда. Если час потерял любой другой участок, пока перед узким местом есть работа, — производство не потеряло ничего.
Условный пример: подставьте свою выручку и своё узкое место. На пилоте мы считаем это по фактам вашего цеха.
Мы планируем не загрузку станков, а движение заказа
Обычные системы производственного планирования планируют время как ресурс: заполняют расписание машин и людей операциями. Так решается задача загрузки оборудования и людей. Но вам нужно другое — выпустить заказ как можно быстрее и, главное, в срок: не раньше и не позже.
ERP не видит, как заказ движется по цеху
Большую часть времени заказ не обрабатывается. Он лежит в ожидании и перемещается между участками. Обычная ERP работает с документами и операциями, а не с самим движением заказа, — поэтому эти потери ей не видны.
Что делает Потокум
- Показывает потери времени: где и сколько заказ ждёт
- Помогает настроить процессы и их очерёдность так, чтобы потери сокращались
- Всегда показывает, где потери ещё остались
Прозрачность требует отметки на каждом переделе
Чтобы видеть, как продукция проходит каждый этап, нужно регистрировать её вход и выход на каждом переделе. Если это сложно, люди не отмечают — и картина снова пропадает. Поэтому мы сделали регистрацию максимально лёгкой.
Четыре шага — и производство становится видимым и управляемым
Скриншоты ниже — настоящие экраны системы на демо-цехе мебельной фабрики. В вашей системе будут ваши участки, изделия и заказы.
Мастер отмечает заказ на телефоне — меньше минуты
Никаких отчётов и сложных форм. «Взять в работу» → сделать → «Передать дальше». Система сама видит, где каждый заказ, сколько он лежит на участке и успевает ли к сроку.
- Можно поштучно или партиями: изделие → коробка → партия → контейнер
- Работает и без интернета
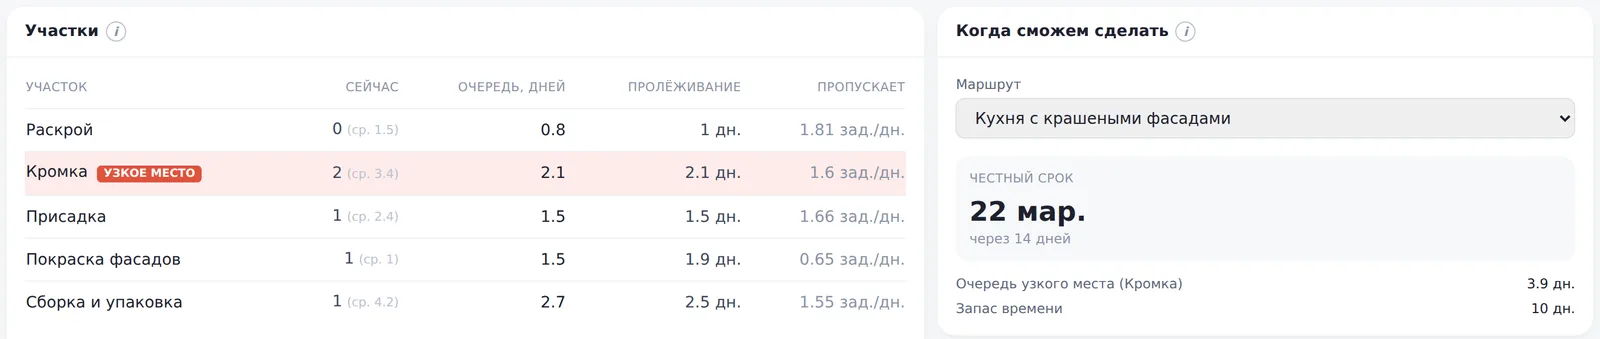
Система находит узкое место и считает, сколько цех может на самом деле
По отметкам видно, сколько заказов в день пропускает каждый участок и где копится очередь. Когда меняется ассортимент и узким местом становится другой участок, система это замечает.
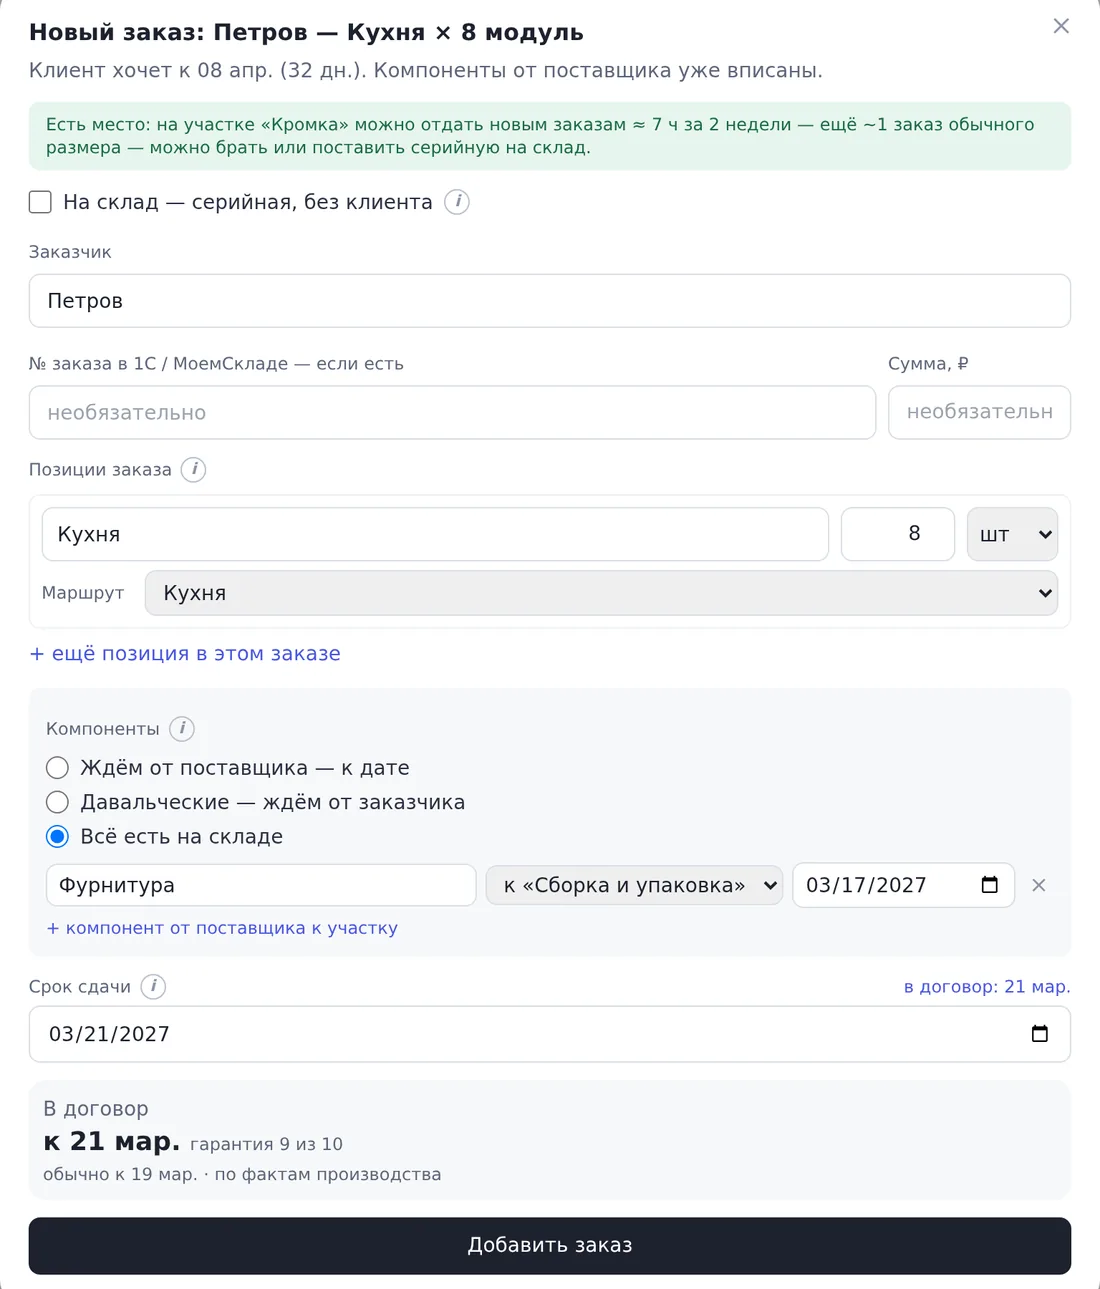
Срок клиенту — сразу, при приёме заказа
Менеджер вносит заказ и получает дату «в договор» с гарантией, например «к 21 марта, 9 из 10». Гарантия подстраивается по фактам: цех сдаёт с запасом — система обещает короче, опаздывает — длиннее.
- Видно, есть ли место ещё на один заказ
- Комплектующие от поставщика — к нужному участку и дате
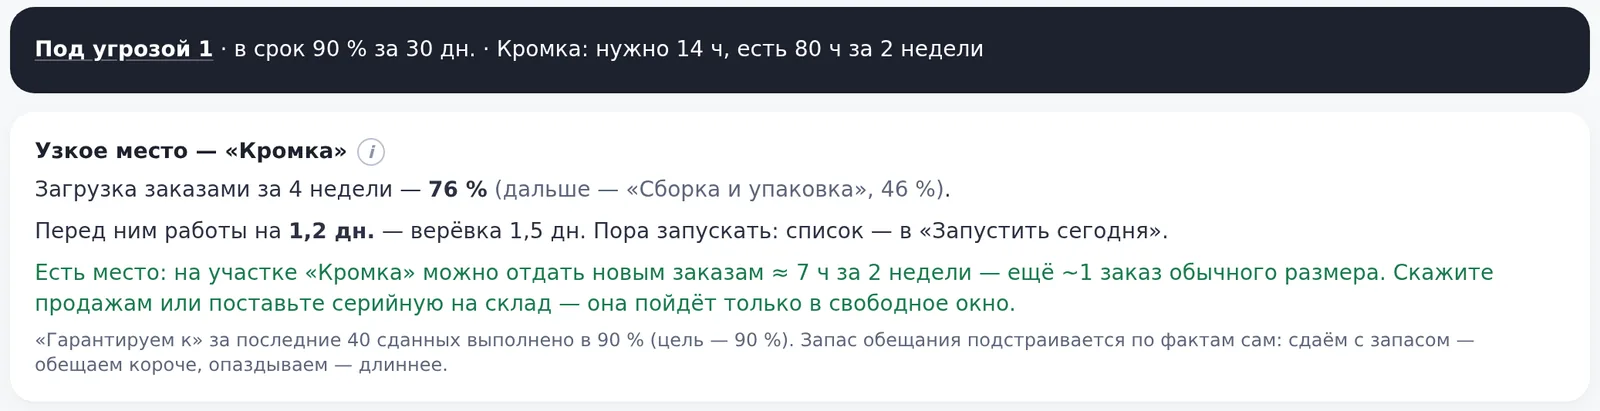
Каждое утро — что запускать и какие заказы спасать
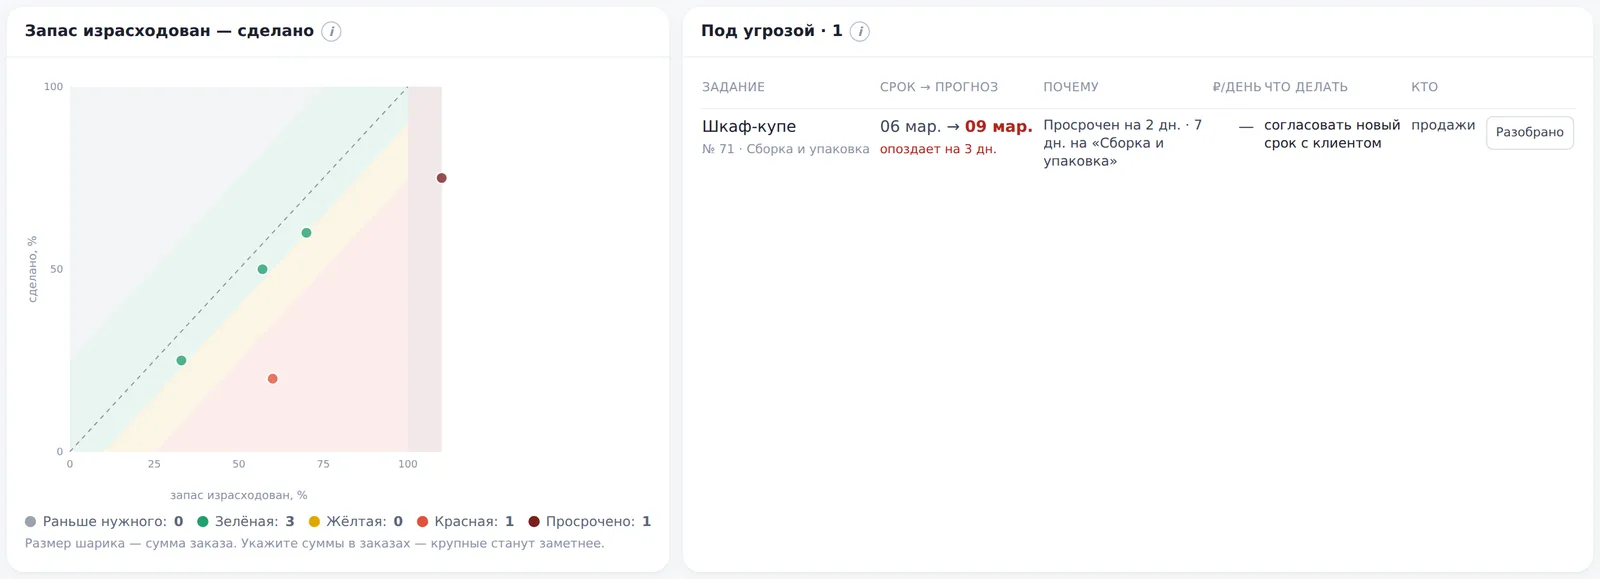
Система говорит, какие заказы запустить сегодня, чтобы узкое место не простаивало, но и цех не был завален. А на «светофоре» видно, какие заказы отстают, что с ними делать и кто отвечает — пока задержка ещё не стала сорванным сроком.
Короче срок, быстрее отгрузка, меньше ручного управления
Мы проверили подход честно: правила сравнения записали заранее и сравнили Потокум с диспетчерами, которые ведут производство в Excel, на 40 смоделированных производствах под заказ (первая отраслевая модель — мебельный цех) — с поломками, срочными клиентами, сезоном и сменой ассортимента.
Срок, который можно обещать клиенту, чтобы 9 заказов из 10 сдавались вовремя
Среднее время от приёма заказа до отгрузки
За сколько замечено, что узким местом стал другой участок
уходит на планирование, чем у диспетчеров с Excel
Это результаты симуляции, а не обещание для вашего цеха. Часть выигрыша по сроку дают сверхурочные на узком месте, которые предлагает система. Полевые цифры дадут пилоты — их мы измеряем по тем же показателям. Симулятор открыт: potok.edoka.ru/sim. Подробности проверки — во вкладке «Для специалистов».
Для производств, где каждый заказ немного другой
Мелкие серии и единичные изделия, огромная или бесконечная номенклатура, много маршрутов, заказ часто начинается с разработки. Там, где конвейерные методы не работают, а для ERP нет точных нормативов.
Нажмите на своё производство — примеры на странице переключатся на него.
Excel не успевает за цехом, ERP — долго и требует нормативов
Подробное сравнение с MRP II и MES — во вкладке «Для специалистов».
Не нужно решать о полном внедрении, не увидев результат
Пилот проверяет Потокум на одном участке или типе продукции, на реальных заказах. Вы получаете не только работающую систему, но и измеримую картину своего производства.
Что измеряем
- Сколько заказов сдано в срок
- За сколько дней заказ проходит производство
- Сколько заказов одновременно в цехе и сколько простоев
- Загрузку участков и узкого места
- Лишние запасы материалов
- Время на ручной учёт и планирование
Кто нужен с вашей стороны
- Руководитель — решения, 1–2 часа в неделю
- Диспетчер или сам руководитель — план, 20 минут в день
- Мастера — касание телефона на заказ
- Программист — только если нужен обмен с 1С
Почувствуйте разницу до разговора с нами
Как устроен Потокум: теория ограничений, управление по буферу и законы очередей для штучного производства
Потокум — система управления производственными операциями для штучного и мелкосерийного производства под заказ. Планирование и запуск построены на теории ограничений (Theory of Constraints, TOC) в упрощённом варианте метода «барабан — буфер — верёвка» (Simplified Drum-Buffer-Rope, S-DBR). Исполнение контролируется по буферу времени, а факт собирается отметками на участках. Ниже — модель, формулы, что уже работает, как мы это проверяли и на какие работы опираемся.
Большая номенклатура, малые партии и точка, с которой работа идёт под заказ
Наша среда — производство с большой или неограниченной номенклатурой и малыми партиями (high-mix low-volume), с единичными изделиями, разными маршрутами у разных изделий и часто с разработкой под заказ. Место в цепочке, с которого работа идёт под конкретный заказ клиента (точка развязки, CODP; Olhager, 2010), определяет, какая часть производства движется по заказу, а какая — по прогнозу.
| Разработка | Закупка | Изготовление деталей | Сборка | Склад готовой продукции | Клиент | |
|---|---|---|---|---|---|---|
| Разработка под заказETO | под заказ | под заказ | под заказ | под заказ | — | отгрузка |
| Изготовление под заказMTO | готовая документация | под заказ | под заказ | под заказ | — | отгрузка |
| Сборка под заказATO | готовая документация | по прогнозу | детали в запас | под заказ | — | отгрузка |
| Серийное на складMTS | готовая документация | по прогнозу | по прогнозу | по прогнозу | запас | со склада |
Почему классический бережливый подход здесь буксует
Такт, выравнивание загрузки и супермаркеты канбан рассчитаны на повторяющуюся номенклатуру. Когда номенклатура бесконечна, держать запас каждого артикула невозможно, а разные маршруты борются за одни и те же участки. Для производства под заказ обзоры исследований (Stevenson, Hendry & Kingsman, 2005; Thürer, Stevenson & Silva, 2011) советуют другое: ограничивать незавершённое производство и запускать заказы в цех дозированно. Так работает семейство методов: контроль загрузки (Workload Control), CONWIP, POLCA и «барабан — буфер — верёвка».
Что требуется от системы
- Маршрут по участкам у каждой позиции заказа свой — и без точных норм времени
- Дозированный запуск заказов в цех вместо запуска «по дате потребности»
- Срок клиенту — из фактической загрузки узкого места
- Сигналы приоритета, которые не дёргаются от каждого случайного отклонения
Ограничение, деньги, которые зарабатывает производство, и пять шагов фокусировки
Выпуск всей системы определяется её ограничением — тем, что сильнее всего сдерживает результат. В цехе это узкое место: участок, мощности которого не хватает. Если такого участка нет, ограничением становится рынок. Час, потерянный на узком месте, потерян для всего производства. Час, сэкономленный на любом другом участке, ничего не добавляет (Goldratt & Cox, 1984).
Проход (Throughput, T) — скорость, с которой производство зарабатывает деньги продажами: выручка минус действительно переменные затраты (материалы, комплектующие, сдельная оплата). Это не объём выпуска на склад.
Деньги, вложенные в будущие продажи (Inventory / Investment): сырьё, незавершённое производство, готовая продукция, оборудование.
Деньги, которые тратятся, чтобы превратить вложения в проход (Operating Expense): зарплата, аренда, энергия.
Решения оцениваются по влиянию на проход, вложения и расходы (учёт по проходу, throughput accounting; Goldratt, 1990; Corbett, 1998), а не по себестоимости единицы и загрузке отдельных станков.
Пять шагов фокусировки — и что за них отвечает в Потокуме
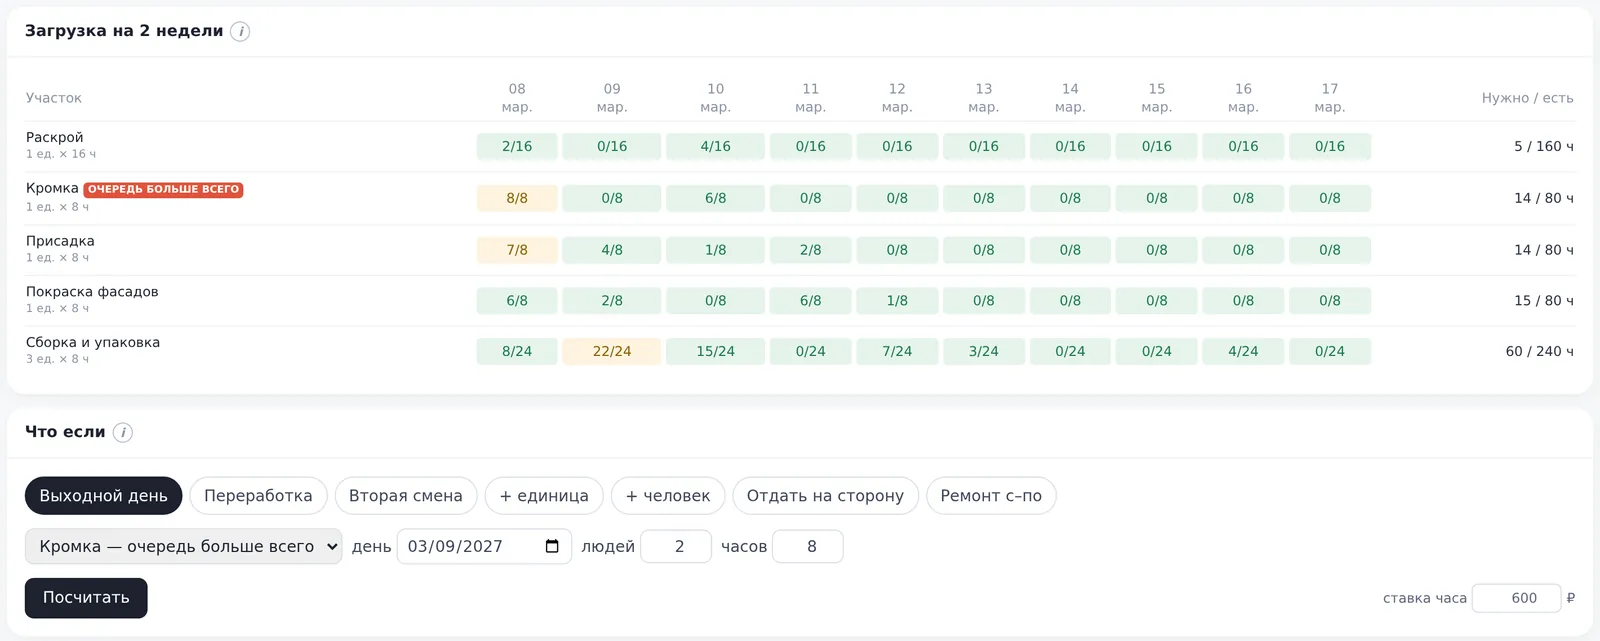
Загрузка участков на 2–4 недели вперёд, очереди и пролёживание по отметкам цеха, фактическая пропускная способность в заказах в день. Система сама замечает, когда при смене ассортимента узким местом становится другой участок.
Перед узким местом держится запас работы заданной длины, очередь — по расходу буфера. Заказ не запускается, пока не готов весь комплект материалов, чтобы узкое место не тратило время на то, что потом встанет.
Запуск идёт в темпе узкого места. Остальные участки работают по общей очереди приоритетов; загружать их «под завязку» — не цель, им нужен резерв мощности.
Сценарии «что если»: сверхурочные, вторая смена, ещё один станок или человек, подрядчик, выходной, ремонт — с пересчётом загрузки и сроков. Сверхурочные система предлагает только на узком месте и только когда они сдвигают отгрузку.
Гарантия срока и длина верёвки подстраиваются по фактам; смена узкого места обнаруживается автоматически, а не на ежегодном аудите.
Темп узкого места, запас времени, дозированный запуск и срок по загрузке
Классический метод «барабан — буфер — верёвка» (Drum-Buffer-Rope, DBR; Goldratt, 1990) строит подробное расписание узкого места. Упрощённый вариант (S-DBR; Schragenheim & Dettmer, 2000; Cox & Schleier, 2010, гл. 9) создан для работы под заказ: главным ограничением считается рынок, а узкое место контролируется по плановой загрузке — сумме часов уже принятых заказов. Потокум реализует упрощённый вариант с поправками для большой номенклатуры.
Темп узкого места
Узкое место и его пропускная способность определяются по факту. Сумма часов принятых заказов на узком месте даёт его очередь в днях.
Один запас времени на заказ
Время от запуска до срока сдачи. Защищает срок от случайностей на всём маршруте, а не на каждой операции по отдельности.
Дозированный запуск
Новый заказ запускается, когда работы перед узким местом меньше длины верёвки — например, 1,2 дня при верёвке 1,5. Так ограничивается незавершённое производство: как в CONWIP, но по сигналу узкого места.
Срок при приёме заказа
«Честный срок» = очередь узкого места + запас времени по маршруту. Дата в договор берётся с заданной надёжностью — от 7 из 10 до 99 из 100 — и уточняется по последним 40 сданным заказам.
Как это выглядит в системе
Карточка узкого места: загрузка, запас работы перед ним против длины верёвки, список «Запустить сегодня», свободная мощность для продаж на 2 недели. Заказы на склад получают свободные окна узкого места и не вытесняют клиентские.
- Срок обещается по проверке мощности только узкого места, а не всех участков сразу
- Комплектующие от поставщика привязаны к участку и дате; запуск — не раньше готовности комплекта
- Замороженный участок плана и утверждение плана — той ролью, которую вы выберете в настройках
Приоритет и сигнал тревоги до срыва срока
Для каждого заказа сравниваются две доли: сколько запаса времени уже израсходовано и сколько работы по маршруту сделано. На диаграмме буфера (fever chart; Goldratt, 1997) точка заказа должна идти по диагонали. Цветные зоны задают очередь и момент, когда пора вмешаться.
«Под угрозой»: прогноз, причина, действие, ответственный
Для красных заказов система даёт прогноз даты, участок, где заказ застрял, и рекомендуемое действие. Причины расхода буфера по участкам — материал для анализа Парето и постоянных улучшений (кайдзен).
- Вмешиваемся по красной зоне, а не по каждому отклонению от плана — план не дёргается
- Точность обещаний учитывается отдельно: «гарантируем к» против факта по последним заказам
Почему точные нормы не нужны: срок — это очереди
Чистое время обработки обычно в десятки, а то и в сотни раз меньше полного срока выполнения заказа (lead time). По наблюдению Stalk и Hout (1990), изделие обрабатывают лишь 0,05–5 % времени, которое оно проводит в производстве; остальное — ожидание. Поэтому срок прогнозируется как очередь перед узким местом, а не как сумма норм на операции.
Те же принципы потока — с механизмом для бесконечной номенклатуры
Голдратт (2009) свёл производственные идеи Форда, Оно и теории ограничений к четырём принципам потока. Потокум реализует их напрямую.
Ключевые показатели: время цикла, доля сданных в срок, незавершённое производство — а не загрузка каждого станка.
У Toyota это канбан, в теории ограничений — верёвка. В Потокуме — запуск по запасу работы перед узким местом: защита от перепроизводства и лишних запасов.
Участки не загружают «впрок»; очередь каждого участка — по приоритету буфера.
Расход буфера по участкам и смены узкого места показывают, где улучшать в первую очередь.
Уровень управления цехом — плюс планирование, которое обычно делают выше
По стандарту ISA-95 (IEC 62264) Потокум работает на уровне управления производственными операциями (MES) — между учётной системой предприятия (ERP) и оборудованием. Сверх обычных функций такого уровня он берёт на себя обещание срока и дозированный запуск — задачи, которые обычно делят между собой ERP и системы детального планирования.
| Функция системы управления цехом (модель MESA-11) | В Потокуме |
|---|---|
| Выдача заданий | ✓ очередь участка по приоритету буфера, задания на смену людям и оборудованию |
| Сбор данных | ✓ отметки входа и выхода на каждом переделе с телефона или планшета участка, поштучно и партиями, без интернета. В планах — автоматическая регистрация: метки RFID и QR на таре и распознавание камерой |
| Отслеживание изделий и незавершёнки | ✓ где каждый заказ, сколько лежит, журнал переходов |
| Оперативное планирование | ✓ по узкому месту: плановая загрузка, верёвка, «Запустить сегодня» |
| Распределение ресурсов | ✓ загрузка участков на 2 недели, смены, «что если» по мощности |
| Анализ показателей | ✓ доля в срок, время цикла, незавершёнка, простои, точность обещаний |
| Учёт труда | ◐ кто и когда работал (по PIN-коду), без расчёта зарплаты |
| Качество, техпроцессы, ремонты, документооборот | — вне фокуса: остаются в ваших системах |
Модель функций — MESA International (1997, «MESA-11»). Обмен с учётом: 1С:УНФ, 1С:ERP, МойСклад; для мебельщиков — конструкторские данные из Базис-Мебельщика.
Учёт «что было — что стало» против управления процессом
1С:ERP и подобные системы класса MRP II (Orlicky, 1975; Wight, 1981) планируют потребности и мощности по документам и нормативам. Это сильная учётная модель, но её допущения плохо подходят штучному производству: при расчёте потребностей мощность считается неограниченной, а плановые сроки — постоянными, хотя на деле они зависят от загрузки. Когда загрузка растёт и сроки закладывают «с запасом», заказы запускают раньше, незавершёнка растёт — и фактические сроки растут ещё сильнее. Этот замкнутый круг называют «синдромом срока выполнения».
| ERP (MRP II), например 1С:ERP | Потокум | |
|---|---|---|
| Логика | Выталкивание: запуск по дате потребности, расчёт назад от срока | Вытягивание: запуск по сигналу узкого места (верёвка) |
| Мощность | Неограниченная при расчёте потребностей; проверка мощностей — уже после | Ограниченная на узком месте; у остальных участков — резерв |
| Срок выполнения | Задаётся заранее как постоянный параметр | Следствие очереди: считается из загрузки узкого места и буфера |
| Нормативы | Точные нормы и ресурсные спецификации | Примерные; пропускная способность — из факта |
| Срок клиенту | По наличию на складе; по мощности — вручную | По загрузке узкого места с заданной надёжностью |
| Отклонения | Пересчёт всего плана, план постоянно «дёргается» | Приоритет по буферу, вмешательство по красной зоне |
| Основа данных | Документы и остатки | Процесс: операции, очереди, отметки участков |
| Вместе | Не замена: Потокум берёт заказы и остатки из учётной системы и возвращает статусы и факт. | |
Правила записаны до прогонов — и в отчёте есть проигрыши
До полевых пилотов алгоритмы проверены на имитационной модели производства под заказ. Первая отраслевая модель — мебельный цех: поломки, брак, задержки поставщиков, срочные клиенты, сезон, смена узкого места. Соперники — три стратегии диспетчера с Excel разного уровня: «всё сразу», «опытный», «эксперт».
| Показатель | Потокум | Excel · опытный · эксперт |
|---|---|---|
| Обещаемый срок, чтобы 90 % заказов сдавались вовремя | 8,8 дн. | 15,5 · 12,6 · 9,8 |
| То же для 95 % | 9,6 дн. | 19,7 · 15,7 · 11,2 |
| Выполнение обещания | 92 %, в сезон 88 % | — |
| Средний срок выполнения | 7,2 дн. | 8,9 · 7,5 · 7,8 |
| За сколько замечена смена узкого места | 6,1 дн. | эксперт: 42,8 дн. |
| Время на планирование | 18,6 ч/мес | 50,9–67,3 ч/мес |
- Выполнено 11 целей из 21.
- Простой узкого места при наличии работы — 89 ч против 51 у Excel «всё сразу». Кто запускает всё подряд, не даёт узкому месту простаивать, но платит незавершёнкой и сроками. У опытного и эксперта — 118 и 116 ч.
- Срок, в который укладываются 9 заказов из 10, — 13,3 дн. против 13,0 у эксперта.
- Выигрыш по среднему сроку держится на сверхурочных на узком месте: 50 ч на модель против 31–32 у опытного и эксперта. Без сверхурочных — паритет: 8,9 против 9,0 дн.
- Эффект сверхурочных система пока предсказывает неточно; по числу пострадавших от срочных заказов — паритет с экспертом.
Симулятор с теми же соперниками открыт: potok.edoka.ru/sim. Внешний ориентир по методу: обзор более 80 опубликованных внедрений теории ограничений (Mabin & Balderstone, 2003) в среднем показывает сокращение срока выполнения на 70 %, времени цикла — на 65 %, запасов — на 49 %, рост выручки и прохода на 63 % и соблюдения сроков на 44 %. Это опубликованные успешные случаи, поэтому оценка завышена: о неудачах пишут реже.
На чём основан метод
Теория ограничений (TOC)
- Goldratt E. M., Cox J. The Goal: A Process of Ongoing Improvement. North River Press, 1984. Рус. пер.: «Цель. Процесс непрерывного совершенствования».
- Goldratt E. M. The Haystack Syndrome: Sifting Information Out of the Data Ocean. North River Press, 1990. — DBR, throughput accounting.
- Goldratt E. M. Critical Chain. North River Press, 1997. Рус. пер.: «Критическая цепь». — буферы, fever chart.
- Schragenheim E., Dettmer H. W. Manufacturing at Warp Speed: Optimizing Supply Chain Financial Performance. CRC Press, 2000. — Simplified DBR.
- Cox J. F., Schleier J. G. (eds.) Theory of Constraints Handbook. McGraw-Hill, 2010. Гл. 9: «From DBR to Simplified-DBR for Make-to-Order».
- Goldratt E. M. Standing on the shoulders of giants: production concepts versus production applications. The Hitachi Tool Engineering example. Gestão & Produção, 2009, 16(3), 333–343. doi:10.1590/S0104-530X2009000300002
- Mabin V. J., Balderstone S. J. The performance of the theory of constraints methodology: analysis and discussion of successful TOC applications. International Journal of Operations & Production Management, 2003, 23(6), 568–595. doi:10.1108/01443570310476636
- Mabin V. J., Balderstone S. J. The World of the Theory of Constraints: A Review of the International Literature. St. Lucie Press, 2000.
- Corbett T. Throughput Accounting. North River Press, 1998.
Factory Physics и очереди
- Little J. D. C. A proof for the queuing formula: L = λW. Operations Research, 1961, 9(3), 383–387.
- Kingman J. F. C. The single server queue in heavy traffic. Mathematical Proceedings of the Cambridge Philosophical Society, 1961, 57(4), 902–904.
- Hopp W. J., Spearman M. L. Factory Physics. 3rd ed. McGraw-Hill, 2008.
- Spearman M. L., Woodruff D. L., Hopp W. J. CONWIP: a pull alternative to kanban. International Journal of Production Research, 1990, 28(5), 879–894.
- Suri R. Quick Response Manufacturing. Productivity Press, 1998.
- Stalk G., Hout T. M. Competing Against Time. Free Press, 1990.
Планирование make-to-order
- Stevenson M., Hendry L. C., Kingsman B. G. A review of production planning and control: the applicability of key concepts to the make-to-order industry. International Journal of Production Research, 2005, 43(5), 869–898.
- Thürer M., Stevenson M., Silva C. Three decades of workload control research: a systematic review of the literature. International Journal of Production Research, 2011, 49(23), 6905–6935.
- Olhager J. The role of the customer order decoupling point in production and supply chain management. Computers in Industry, 2010, 61(9), 863–868.
Lean и TPS
- Ohno T. Toyota Production System: Beyond Large-Scale Production. Productivity Press, 1988. Рус. пер.: «Производственная система Тойоты».
- Womack J. P., Jones D. T. Lean Thinking. Simon & Schuster, 1996. Рус. пер.: «Бережливое производство».
- Rother M., Shook J. Learning to See. Lean Enterprise Institute, 1998. Рус. пер.: «Учитесь видеть бизнес-процессы».
MRP II и MES
- Orlicky J. Material Requirements Planning. McGraw-Hill, 1975.
- Wight O. W. MRP II: Unlocking America's Productivity Potential. 1981.
- ANSI/ISA-95 (IEC 62264). Enterprise-Control System Integration.
- MESA International. MES Functionalities & MRP to MES Data Flow Possibilities. White Paper, 1997 (модель MESA-11).
Выберем один процесс, оцифруем его и проверим результат на ваших заказах
Напишите или позвоните — обсудим вашу задачу и предложим формат пилотного проекта.